


拆解胶黏剂使用中的典型问题
工典科技
工典科技
工业装配场景中,胶黏剂失效是十分高频的现象。很多时候大家第一反应怀疑胶水本身品质,而实际上粘接失败,往往是基材界面、工艺条件、环境工况共同造成的结果。
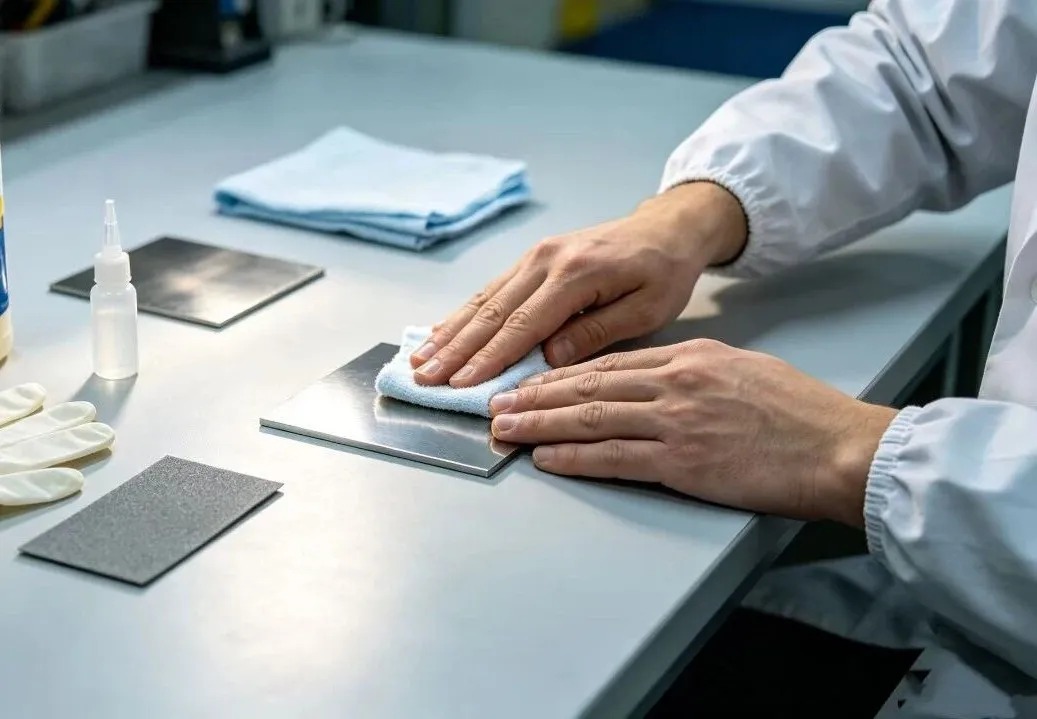
一、界面问题:最容易被忽视的底层诱因
再好的胶黏剂,也建立在合格的基材表面之上。
工件表面残留油污、脱模剂、切削油、灰尘,会直接阻隔胶黏剂和基材接触,粘接只停留在污染物表层,受力就直接剥离。
部分金属基材表面生成致密氧化层,若未做打磨、清洗、转化处理,同样会造成粘接强度偏低。异种材料搭配时,两种基材表面能差异过大,也会出现浸润不良。
核心提示:粘接失效,70%以上根源来自基材表面状态,而非胶水本身。
二、胶层本身带来的失效现象
1. 胶层发脆易裂
增韧组分不足,或者固化剂配比偏差、固化温度过高,胶层内应力过大。受到冲击、震动之后,胶层直接开裂,界面没有脱开,是胶本体发生破坏。
2. 胶层发软、强度上不去
固化剂配比出错、固化温度/时间不足,树脂交联反应不完全,胶体始终偏软,内聚强度达不到设计要求。
3. 胶层收缩开裂
固化反应收缩率大,填料配比不合理,厚胶层工况下,内部产生巨大内应力,直接出现裂纹。
三、外部工况环境引发的后期失效
产品投入使用之后,温度循环、高湿水汽、盐雾、化学介质会持续侵蚀粘接界面。
水汽可以渗透胶层,抵达基材界面,破坏分子间吸附力,出现界面脱粘;
高低温反复循环,不同基材热膨胀系数不一致,胶层反复承受拉扯挤压,长期之后出现微裂纹,逐步扩散失效。
四、工艺操作带来的人为隐患
• 涂胶厚度把控不当:胶层过厚,固化收缩应力大;胶层太薄,局部缺胶浸润不足。
• 装配压合不到位:粘接缝隙残留气泡,气泡点位成为失效起点。
• 固化条件不达标:未满足温度、湿度、固化时间,提前投入使用。